

Новости
Пикосекундный лазерный станок для резки полиимидных пленок и гибких печатных плат.
Поскольку бытовая электроника и инфраструктура 5G быстро развиваются, гибкие схемы FPC, пленки PI и покрытия требуют все более высокой точности обработки. Однако традиционные методы исчерпали запас мощности.
Высечка и механическое разделение панелей — это контактные процессы, которые обычно оставляют заусенцы, деформацию доски и повреждения «золотыми пальцами», в то время как длинноимпульсные лазеры имеют тенденцию к карбонизации и почернению кромок.
В частности, при травлении ПИ-пленки на медь неточный разрез может привести к чрезмерному травлению и повреждению медного слоя под ним, что напрямую повлияет на производительность и долгосрочную надежность.
Почему PI Film, FPC и Coverlay трудно обрабатывать
Тонкий, гибкий, термочувствительный. Гибкие плиты FPC, пленка PI и покрытие хрупкие по своей природе и плохо реагируют на механические или термические нагрузки.
Контактная оснастка повреждает материал. При высечке и механическом фрезеровании возникают заусенцы, растяжение доски, микротрещины и сколы.
Длинноимпульсные лазеры перегреваются. Излишняя энергия оставляет вместо чистого профиля обугленные, почерневшие края.
Чрезмерная резка разрушает медь. При травлении ПИ-пленки на медь слишком глубокая обработка повреждает подлежащую фольгу и снижает выход продукции.
Именно из-за этих ограничений пикосекундная лазерная резка, предназначенная для низкоуглеродной холодной обработки, становится предпочтительным выбором для производства высокоточной гибкой электроники.
Решение: УФ- и зеленая пикосекундная лазерная резка
Beyond Laser представляет семейство станков для пикосекундной лазерной резки УФ/зеленым светом, разработанных специально для FPC и прецизионной обработки тонких пленок.
Система сочетает в себе УФ- или зеленый пикосекундный лазер с длительностью импульса ≤15 пс,
обеспечивая низкоуглеродную холодную обработку, которая точно удаляет материал, не нагревая и не повреждая подложку под ней.
Каждая конфигурация построена на двойном рабочем поле размером 650 × 550 мм с мраморным высокоточным столиком с линейным двигателем и системой позиционирования CCD Vision (±5 мкм),
обеспечивающей точность позиционирования ±3 мкм, что одинаково подходит как для мелкосерийного прототипирования, так и для крупносерийных производственных линий.
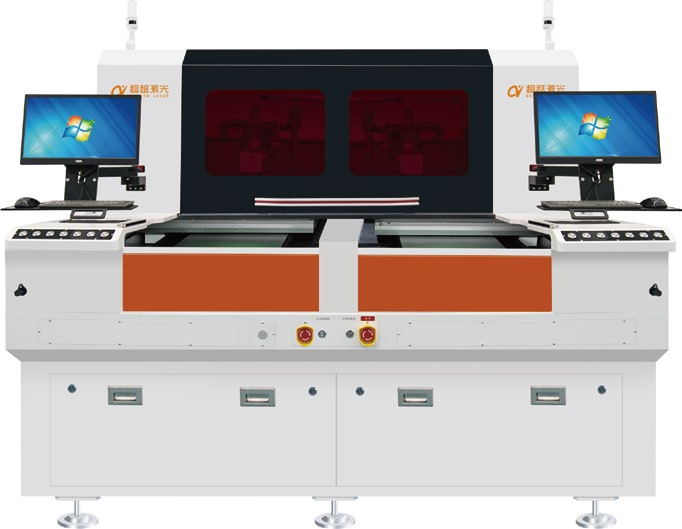
Рисунок 1. Установка лазерной резки (УФ/зеленый пикосекундный лазер) для обработки гибких печатных плат (FPC) и тонкопленочных материалов.
Три конфигурации для любого масштаба производства
Ключевые преимущества пикосекундного лазерного станка
«Холодная» обработка с минимальным образованием нагара. Благодаря длительности импульса ≤15 пс зона обугливания (нагара) минимальна —
практически незаметна невооруженным глазом, — что обеспечивает гладкую и чистую поверхность после обработки.
Высокая эффективность пикосекундной обработки. Частота следования импульсов достигает мегагерцового диапазона, а скорость перемещения гальвосканатора —
3000 мм/с, что примерно в 1,5–2 раза быстрее по сравнению с наносекундными лазерами.
Высокая точность. Повторяемость позиционирования при использовании линейных двигателей составляет ±2 мкм, точность позиционирования — ±3 мкм, а общая точность обработки —
±25 мкм (без учета теплового расширения материала) при коэффициенте компенсации расширения ≤1‰ (0,1%); система разработана для производства высокотехнологичной электроники.
Высокая производительность. Непрерывная обработка и параллельная работа на двух платформах обеспечивают постоянную загрузку станка, исключая простои.
Подтвержденные результаты: образцы травления пленки PI и резки гибких печатных плат (FPC)
Результаты реальных испытаний говорят сами за себя. При травлении слоя полиимидной пленки (PI) до медного основания пикосекундный лазер точно удаляет пленку,
не повреждая нижележащую медную фольгу и формируя чистые, ровные края, что отвечает самым строгим требованиям к точности.
При резке гибких печатных плат (FPC) и плат с медной фольгой бесконтактный метод исключает механическое воздействие, предотвращая растяжение, деформацию и появление микротрещин.
Контуры сохраняют правильную геометрию, края остаются чистыми (без нагара), а на позолоченных контактных площадках («золотых пальцах») не образуются сколы.
По сравнению с традиционными контактными методами, данный станок обеспечивает высокую точность и увеличенный выход годной продукции, а также сокращает потребность в последующей шлифовке и финишной обработке.
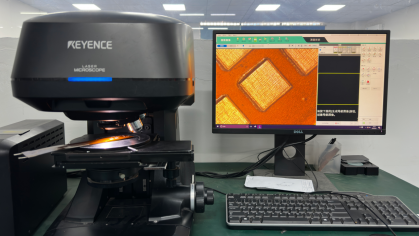
Рисунок 2. Микроскопический контроль качества образца после травления полиимидной пленки на медной подложке.
Какие материалы может обрабатывать станок?
Помимо полиимидной пленки и гибких печатных плат (FPC), этот пикосекундный лазерный станок для резки обрабатывает широкий спектр материалов для гибкой электроники:
Гибкие печатные платы с клеевой основой (FPC)
Гибкие печатные платы с медной фольгой (FPC)
Многослойные и полосовые платы
Жестко-гибкие платы
Покрывающие пленки (CVL) и полиимидная пленка
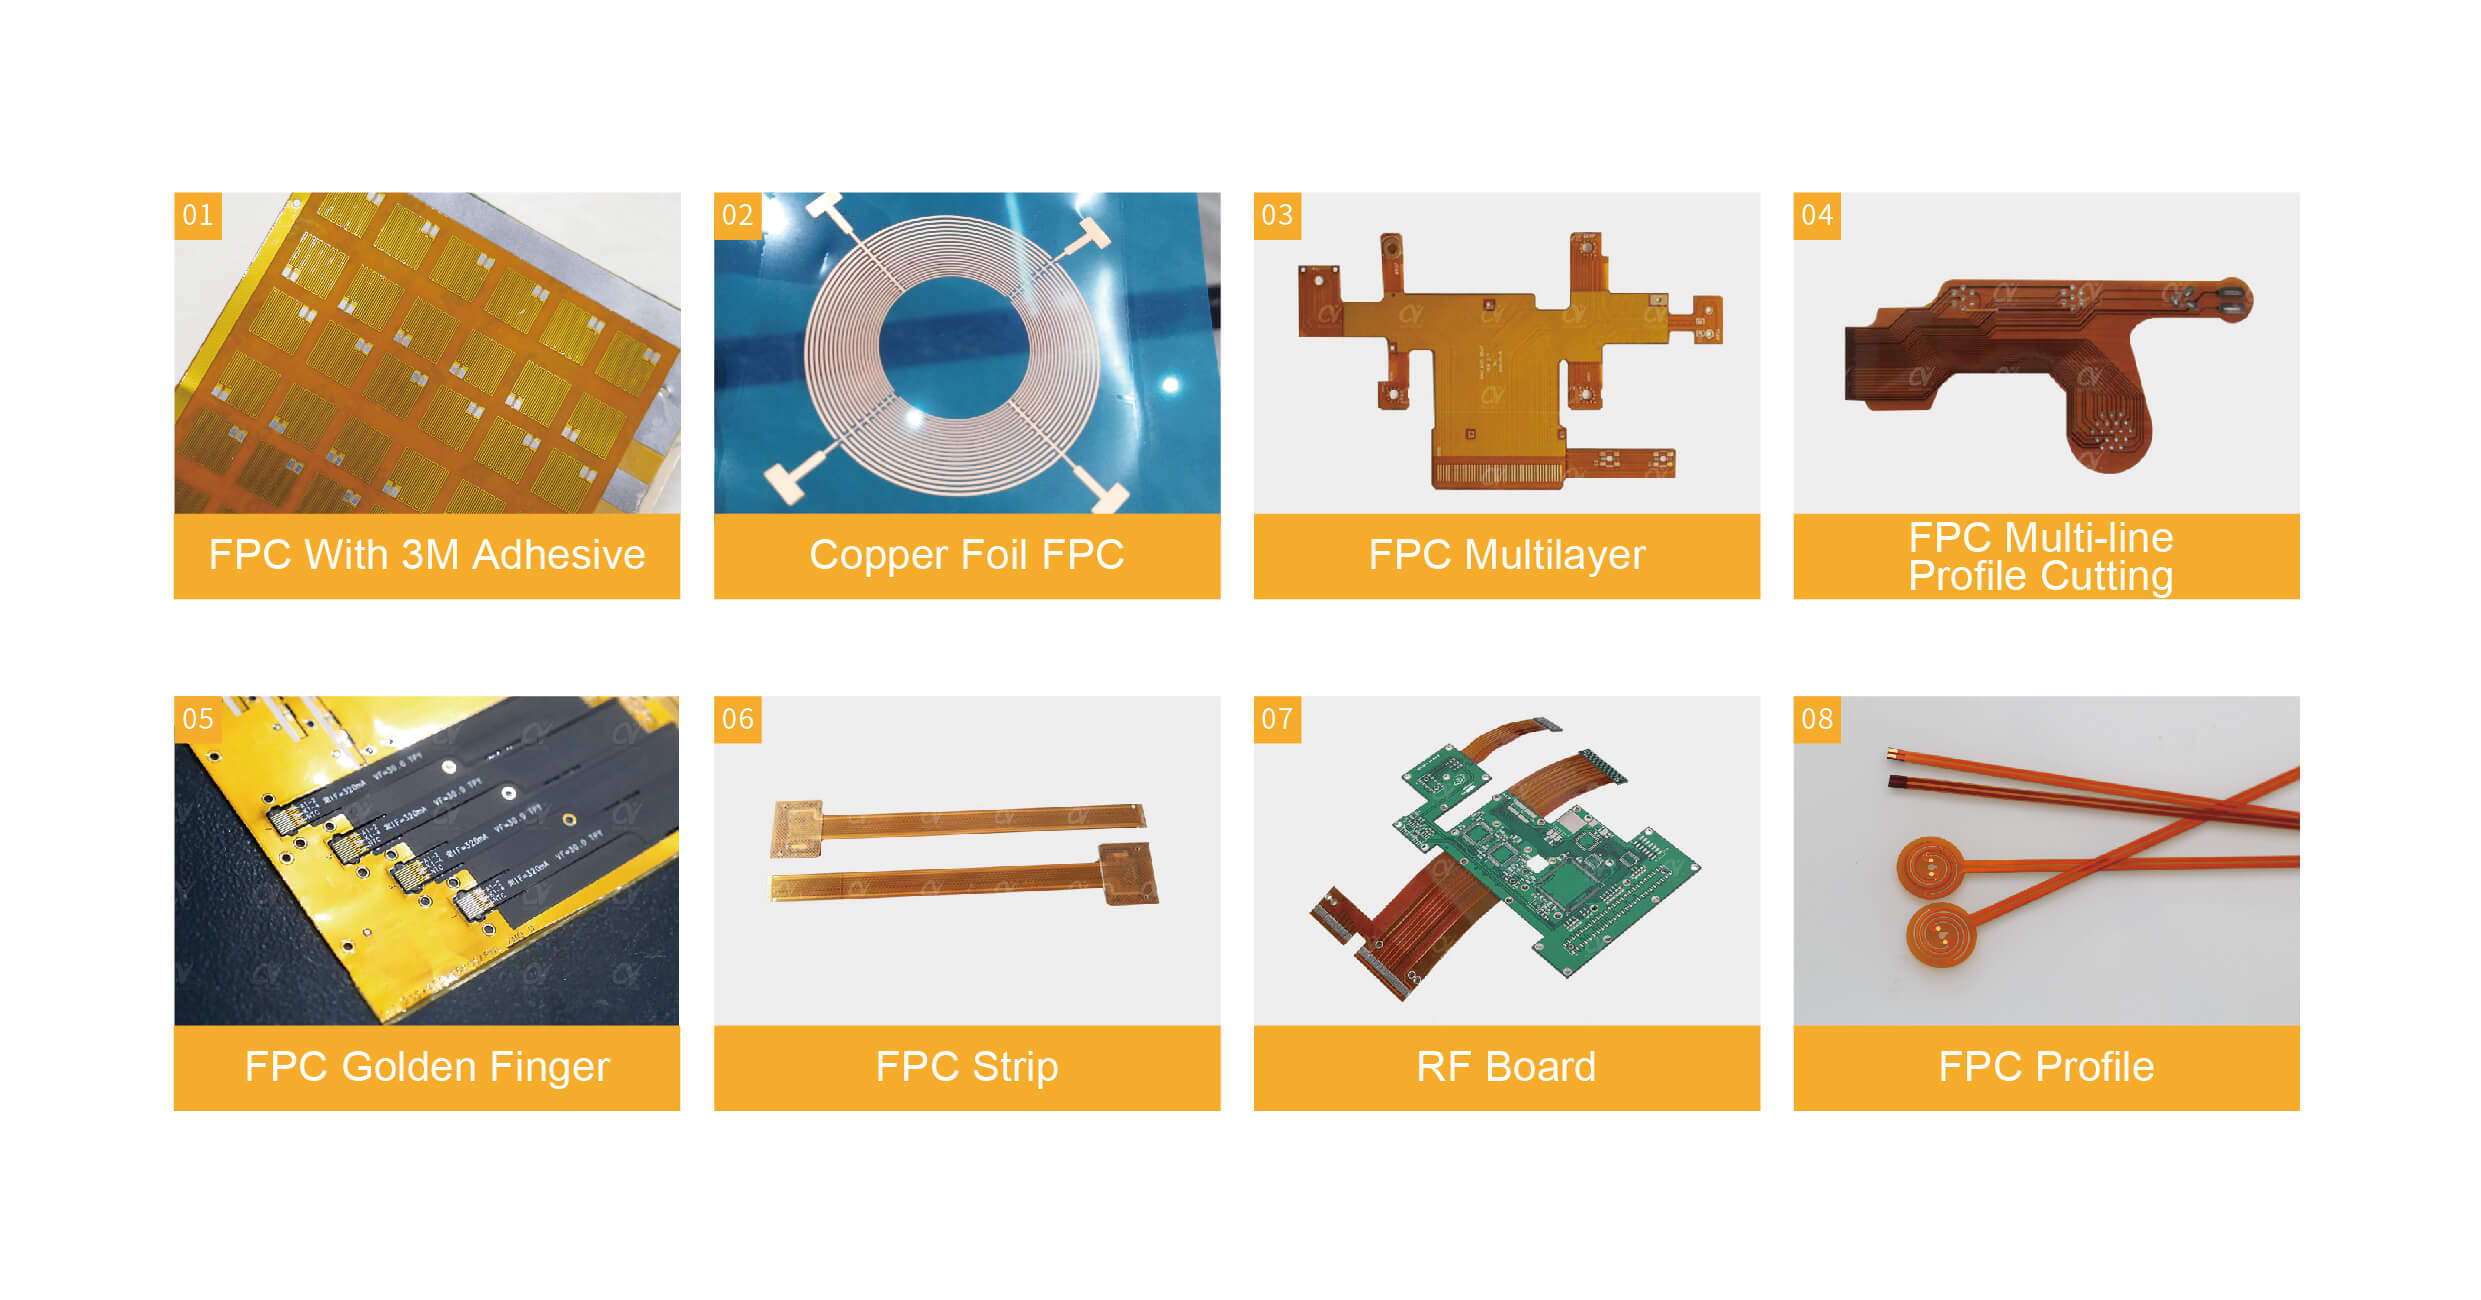
Рисунок 3. Подборка образцов гибких печатных плат (FPC) и гибких схем, вырезанных на станке.
Почему стоит переходить на другие методы именно сейчас? Поскольку к технологиям производства гибких печатных плат и пленочных рулонов предъявляются все более строгие требования, вырубка, механическое разделение панелей и наносекундная лазерная обработка уже не справляются со своей задачей. Станок для резки с помощью УФ/зеленого пикосекундного лазера от Chaoyue Laser решает проблемы деформации, заусенцев, высокой карбонизации и чрезмерной резки, которые сдерживают развитие традиционных методов, — без дополнительной постобработки.
-
 Sep 21, 2026
УФ-лазерная резка пикосекундными импульсами: революционное решение для прецизионной обработки графитовых листов
-
 Sep 15, 2026
Пикосекундные и фемтосекундные лазеры: будущее маркировки UDI и микрообработки при производстве
-
 Sep 11, 2026
Прецизионное микросверление керамических и ферритовых индуктивных компонентов: преимущества «
-
Какие меры предосторожности необходимо соблюдать при работе с лазерным маркиратором?
1. Категорически запрещается включать блок питания лазера и блок питания с модуляцией добротности без воды или при нарушении циркуляции воды.
2. Блок питания с модуляцией добротности не должен работать без нагрузки (т.е. выходной контакт блока питания с модуляцией добротности должен быть оставлен плавающим).
3. В случае возникновения каких-либо ненормальных явлений сначала выключите гальванометр и выключатель с ключом, а затем проведите проверку.
4. Запрещается включать другие компоненты до включения криптоновой лампы во избежание попадания высокого напряжения и повреждения компонентов.
5. Следите за тем, чтобы выходной контакт (анод) блока питания лазера оставался подвешенным во избежание искрения и пробоя другими электроприборами.
6. Поддерживайте чистоту внутренней циркулирующей воды. Регулярно очищайте резервуар для воды и заполняйте его чистой деионизированной или чистой водой.
-
Что делать, если интенсивность лазерного луча снизилась и маркировка стала недостаточно четкой?
1. Выключите аппарат и проверьте, изменился ли лазерный резонатор; отрегулируйте линзу резонатора. Добейтесь наилучшего светового пятна на выходе;
2. Акустооптический кристалл смещен или выходная энергия акустооптического источника питания слишком низкая;
Отрегулируйте положение аудиовизуального кристалла или увеличьте рабочий ток аудиовизуального источника питания;
3. Лазерный луч, попадающий в гальванометр, отклоняется от центра: отрегулируйте лазер;
4. Если ток отрегулирован примерно на 20 А, но светочувствительность по-прежнему недостаточна: криптоновая лампа стареет. Замените ее на новую.
-
Как обслуживать станок для УФ-лазерной резки?
1. Необходимо регулярно проводить уборку ежедневно, удаляя мусор со столешницы, ограничителей и направляющих, а также смазывая направляющие смазочным маслом.
2. Необходимо регулярно очищать контейнер для сбора отходов, чтобы предотвратить засорение выпускного отверстия излишками отходов.
3. Очищайте чиллер каждые 15 дней, сливая всю воду из него и заполняя его чистой водой.
4. Отражатель и фокусирующую линзу следует протирать специальным чистящим раствором каждые 6–8 часов.
При протирке используйте ватный диск или ватную палочку, смоченную в чистящем растворе, и протирайте фокусирующую линзу от центра к краю против часовой стрелки.
При этом будьте осторожны, чтобы не поцарапать линзу.
5. Условия в помещении могут повлиять на срок службы устройства, особенно в условиях повышенной влажности и запыленности.
Влажная среда склонна вызывать ржавчину на отражающих линзах, а также легко может привести к коротким замыканиям, разрядам и искрению бархатного лазера.
-
Какие несчастные случаи могут быть вызваны лазерным излучением при использовании лазерного рез
(1) Пожар возник из-за контакта лазера с легковоспламеняющимися материалами.
Всем известно, что мощность лазерных генераторов очень высока, особенно если речь идёт о мощных лазерных режущих станках, температура излучаемого лазером лазера чрезвычайно высока. Вероятность возникновения пожара при контакте лазерного луча с легковоспламеняющимися предметами очень высока.
(2) Во время работы станка могут выделяться вредные газы.
Например, при резке кислородом происходит химическая реакция с режущим материалом, в результате которой образуются неизвестные химические вещества, мелкодисперсные частицы и другие примеси. Попадая в организм человека, кислород может вызывать аллергические реакции или дискомфорт в лёгких и других дыхательных путях. При выполнении работ следует принимать меры предосторожности.
(3) Прямое воздействие лазера на организм человека может быть вредным.
Вред, наносимый лазерами человеческому организму, в основном включает повреждения глаз и кожи. Среди вреда, наносимого лазерами, повреждение глаз является наиболее серьёзным. Более того, повреждение глаз является необратимым. Поэтому при выполнении домашнего задания необходимо уделять внимание защите глаз.
-
Каков диаметр сфокусированного пятна наносекундного, пикосекундного и фемтосекундного лазера?
Наносекунда: диаметр светового пятна составляет 0,5–1 мм.
Пикосекунда: диаметр сфокусированного пятна составляет около 0,02 мм.
Фемтосекунда: под воздействием лазерного луча с высокой частотой повторения 100–200 кГц и очень короткой длительностью импульса 10 пс
диаметр сфокусированного пятна составляет всего 0,003 мм.
-
Каковы основные области применения станков для УФ-лазерной резки?
Станок для лазерной резки с ультрафиолетовым излучением (УФ) может использоваться для резки и разделения печатных плат.
Он может точно резать и формовать различные типы печатных плат с V-образными и штампованными отверстиями, а также с вырезами и крышками.
Он также может использоваться для разделения корпусных печатных плат и обычных гладких плат.
Он подходит для резки различных типов подложек печатных плат, таких как керамические подложки, гибко-жёсткие платы, FR4, печатные платы, гибкие печатные платы, модули распознавания отпечатков пальцев, защитные плёнки, композитные материалы, медные подложки, алюминиевые подложки и т. д.
-
Меры предосторожности при работе с лазерными режущими станками для обработки различных металли
Медь и латунь:
Оба материала обладают высокой отражательной способностью и отличной теплопроводностью.
Латунь толщиной менее 1 мм можно обрабатывать азотным лазером.
Можно резать медь толщиной менее 2 мм. В качестве газа для лазерной резки должен использоваться кислород.
Резка меди и латуни возможна только при наличии в системе устройства, обеспечивающего «поглощение отражения». В противном случае отражение повредит оптические компоненты.
Синтетические материалы:
К обрабатываемым синтетическим материалам относятся: термопласты, термореактивные материалы и искусственный каучук.
Алюминий:
Несмотря на высокую отражательную способность и теплопроводность, алюминиевые материалы толщиной менее 6 мм можно резать, в зависимости от типа сплава и мощности лазера.
При резке кислородом поверхность реза получается шероховатой и твёрдой.
При использовании азота поверхность реза получается гладкой.
Чистый алюминий чрезвычайно трудно резать из-за его высокой чистоты.
Резка алюминиевых материалов возможна только при установке устройства «отражение-поглощение» на систему волоконного лазера.
В противном случае отражение может повредить оптические компоненты.
-
На что следует обратить внимание при лазерной резке нержавеющей стали?
Лазерная резка нержавеющей стали требует использования кислорода при условии отсутствия окисления кромок.
Если для получения кромок без окисления и заусенцев используется азот, дальнейшая обработка не требуется.
Нанесение масляной пленки на поверхность листа обеспечит лучший эффект перфорации без снижения качества обработки.